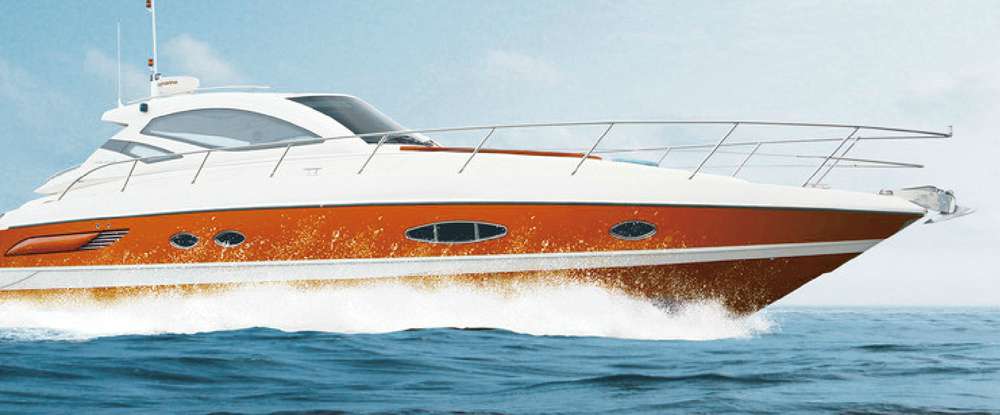
En tianma, estamos orgullosos de ser primeros ministros.Proveedores de resina recubierta de gelProporcionar soluciones de primera clase para el tratamiento de la superficie del barco. Nuestra resina de recubrimiento de gel es una pintura de alto rendimiento diseñada para mejorar la estética y la durabilidad de los barcos. Comprendamos en profundidad el mundo de la "pintura de barco recubierta de gel" y la "resina recubierta de gel" y su papel clave en la mejora de la vida útil y la apariencia de los barcos.
1. excelente protección de la resina de recubrimiento de gel: la resina de recubrimiento de gel Tianma es una fuerte capa protectora para los barcos, que puede proteger a los barcos de un entorno marino hostil. Como "pintura de barco recubierta de gel" especial, nuestra resina puede formar una barrera duradera contra la radiación ultravioleta, la intrusión de agua y el desgaste. Esto no solo mantiene la integridad estructural del barco, sino que también garantiza una superficie duradera y brillante.
2. estética incomparable: los armadores y fabricantes eligieron la resina recubierta de gel Tianma porque ofrece una estética impecable. Nuestra resina recubierta de gel mejora el atractivo visual del barco y proporciona una superficie lisa. El aspecto de "pintura de barco recubierta de gel" de nuestra resina permite personalizar las opciones de color para que los entusiastas del barco puedan expresar su estilo personal mientras mantienen una apariencia lisa y pulida.
3. Versatilidad de la aplicación: TIANMA Gel Coat Resin es una solución versátil que va más allá de los acabados convencionales del barco. Sus aplicaciones se extienden a una variedad de estructuras marinas, incluyendo yates, jet skis y embarcaciones acuáticas. La adaptabilidad de nuestra "resina de recubrimiento de gel" garantiza que pueda aplicarse sin problemas a diferentes superficies, ofreciendo un acabado consistente y de alta calidad en varios buques marinos.
En conclusión, TIANMA Gel Coat Resin es su elección para lograr la excelencia en acabados de barcos. Ya sea que busque una protección superior, una estética inigualable o aplicaciones versátiles, nuestras soluciones "pintura de barco con recubrimiento en gel" y "resina con recubrimiento en gel" están diseñadas para satisfacer y superar sus expectativas. Confía en TIANMA por la calidad, la durabilidad y un acabado impecable que resiste la prueba del tiempo en aguas abiertas.
| Código | Viscosidad | Tiempo de gel | Fuerza flexible | Módulo flexible | Resistencia a la tracción | tracciónMódulo | Elongación en el descanso | ImpactoFuerza | Dureza Barcol | HDT | Descripción |
| Producto | (25°C) mpa.es | (25°C) min | de MPa | GPa | de MPa | GPa | % | KJ/m2 | ° C | ||
Gelcoat general | |||||||||||
| TM31 | 1600-2600 /3500-5500 | 8-20 | 110 | 3.2 | 68 | 3.2 | 2.6 | 12 | 43 | 81 | Resina GELCOAT de ácido isoftálico.Tiene buen rendimiento de construcción, alta dureza, resistencia al calor, resistencia al desgaste, resistencia al impacto, etc., y es adecuado para productos de alto rendimiento, como torre de refrigeración, yate, instalaciones de parque de atracciones. Ha sido aprobado por CCS y DNV, mano colocación o rociado proceso. |
| TM33 | 3500-5500 | 10-20 | 120 | 3.2 | 68 | 3.2 | 3.0 | 13 | 38 | 60 | Resina GELCOAT de ácido isoftálico. Tiene un buen rendimiento integral como resistencia al impacto, resistencia al agua, resistencia al clima y rendimiento de construcción, y es adecuado para la fabricación de productos generales con altos requisitos. Está certificado por China Shipyard Inspection.Ha sido aprobado por CCS y DNV, mano colocación o rociado proceso. |
| TM34 | 1600-2600 /3500-5500 | 8-20 | 100 | 3.0 | 68 | 3.0 | 2.4 | 10 | 46 | 70 | Resina GELCOAT de uso general tipo ortofálico Tiene buen rendimiento de construcción, alta dureza, resistencia al calor, resistencia al desgaste, resistencia al impacto, etc., y es adecuado para productos de uso general. Proceso de colocación manual o rociado. |
| TM36 | 1600-2600 /3500-5500 | 8-20 | 110 | 3.0 | 68 | 3.1 | 2.6 | 12 | 42 | 75 | La resina de recubrimiento de gel de neopentil glicol de M-benceno, con excelentes propiedades físicas, resistencia a la construcción y al agua, resistencia al clima, resistencia química, es adecuada para la fabricación de productos de FRP al aire libre con altos requisitos. Se puede usar cepillo de mano o moldeo por pulverización. |
| TM52 | 1600-2600 /3500-5500 | 8-20 | 105 | 3.0 | 65 | 3.0 | 2.4 | 10 | 43 | 68 | La resina de recubrimiento de gel de neopentil glicol de o-benceno tiene buena capacidad de trabajo, resistencia a las intemperie, resistencia al agua y otras características, y es adecuada para la fabricación de productos generales al aire libre. Se puede usar cepillo de mano o moldeo por pulverización. |
| TM68 | 1600-2600 /3500-5500 | 8-20 | 125 | 3.2 | 68 | 3.2 | 2.6 | 10 | 45 | 90 | La resina de recubrimiento de gel de neopentil glicol de M-benceno, con excelentes propiedades físicas, resistencia a la construcción y al agua, resistencia al clima, resistencia química, es adecuada para la fabricación de productos de FRP al aire libre con altos requisitos. Se puede usar cepillo de mano o moldeo por pulverización. |
| TMV21 | 1600-2600 /3500-5500 | 8-20 | 110 | 3.0 | 70 | 3.0 | 2.0 | 12 | 43 | 105 | La resina de recubrimiento de gel a base de vinilo tiene excelentes propiedades físicas, resistencia a la construcción y al agua, resistencia química y buena resistencia a la corrosión. Se puede usar cepillo de mano o moldeo por pulverización. |
| TM78 | 1600-2600 /3500-5500 | 5-20 | 110 | 3.1 | 68 | 3.2 | 2.6 | 12 | 43 | 90 | La resina de recubrimiento de gel de neopentil glicol de M-benceno, con un excelente rendimiento integral, una excelente resistencia al agua, una buena retención de brillo, se puede usar para productos con altos requisitos de superficie. Se puede usar cepillo de mano o moldeo por pulverización. |
Gelcoat sanitario | |||||||||||
| TM72 | 1600-2600 /3500-5500 | 8-16 | 130 | 3.0 | 70 | 3.0 | 2.0 | 10 | 47 | 105 | La resina de recubrimiento de gel de isobenceno neopentil glicol se caracteriza por un buen brillo, transparencia, alta dureza, resistencia al desgaste y especialmente excelente resistencia al agua. Es adecuado para hacer mármol artificial, ágata artificial, artículos sanitarios y otros productos con altos requisitos de resistencia al agua. |
Gelcoat ignífugo | |||||||||||
| TM48 | 1600-2600 /3500-5500 | 8-30 | 100 | 3.2 | 68 | 3.2 | 2.3 | 10 | 45 | 65 | La resina de recubrimiento de gel retardante de llama de tipo isobenceno tiene excelentes propiedades retardantes de llama (alto índice de oxígeno, baja densidad de humo), propiedades físicas, construcción y resistencia al agua, y es adecuada para la fabricación de productos con requisitos retardantes de llama como componentes de trenes y botes salvavidas. Se puede usar cepillo de mano o moldeo por pulverización. |
Placa Gelcoat | |||||||||||
| El TMP321-H | 3000-5000 | 8-20 | 110 | 3.2 | 68 | 3.2 | 3 | 15 | 38 | 60 | El recubrimiento de gel plano de la serie tmp321 es un recubrimiento de gel de poliéster insaturado dedicado a la fabricación de grandes productos o componentes planos, como paneles de vagones compuestos y grandes encimeras. Tiene buenas propiedades mecánicas (alta resistencia a la flexión, alta resistencia al impacto y alta tasa de extensión), buenas propiedades de construcción (buena nivelación, sin flujo de pegamento, amplia adaptabilidad al proceso), alto brillo, buena resistencia a la intemperie, buena resistencia al desgaste y buena flexibilidad. Elija diferentes variedades y especificaciones de acuerdo con diferentes procesos de construcción. |
| Tmp321 - C | 500-2000 | 8-20 | 110 | 3,2 | 68 | 3,2 | 5 | 15 | 38 | 60 | |
| Tmp321 - S | 1600-2000 | 8-20 | 110 | 3,2 | 68 | 3,2 | 5 | 15 | 38 | 60 | |
Recubrimiento de gel de arena | |||||||||||
| Tms301 | 2000-2500 / 4000 - 4500 | 8-15 | 120 | 3,2 | 68 | 3,2 | 2,6 | 12 | 43 | 81 | Tms301 / s201 es una resina especial de recubrimiento de gel pulido (tms301 es del tipo M - benzoneopentilenglicol y tms201 es del tipo M - benzol), que tiene buenas propiedades mecánicas y de construcción. El recubrimiento de gel tiene buenas propiedades de adhesión a la capa exterior y es fácil de pulir y aplanar después de la formación y el desmoldeo. Es muy adecuado para la fabricación de productos que requieren pintura en superficies recubiertas de gel, como carrocerías y accesorios, remos y otros productos. Se puede usar un cepillo de manos o un moldeo por pulverización. |
| Tms201 | 2000-2500 / 4000 - 4500 | 8-15 | 115 | 3,2 | 68 | 3,2 | 2,6 | 12 | 43 | 78 | |
Recubrimiento de gel de molde | |||||||||||
| Tm82 | 2000-5000 | 10-30 | 110 | 3,5 | 62 | 3. | 3. | 12 | 45 | 90 | El recubrimiento de gel de molde de alto rendimiento de resina de éster de vinilo tiene las ventajas de alta dureza, alto brillo, fuerte resistencia al impacto, excelente resistencia al calor, buena resistencia al desgaste y buena resistencia. se utiliza especialmente para fabricar moldes FRP exigentes, así como para algunos productos FRP con altos requisitos de rendimiento. Se puede usar un cepillo de mano o un spray de plástico, y se recomienda usar un cepillo de Mano. |
| Tm86 | 1600-2600 / 3500 - 5500 | 10-30 | 150 | 3,6 | 83 | 3,5 | 5 | 15 | 45 | 110 | |
Recubrimiento de gel
| La resina de pintura de gel de benceno tiene excelentes propiedades físicas, propiedades de construcción, resistencia al agua, resistencia a la intemperie y resistencia al calor, y es especialmente adecuada para la fabricación de productos con altos requisitos de rendimiento integral, como torres de refrigeración, yates e instalaciones recreativas. Ha pasado la certificación de la administración de inspección de buques de China y la Oficina de inspección de buques dnv. Se puede usar un cepillo de manos o un spray. |
Pulpa de color de la marca Tianma
| Introducción | Cantidad | Cantidad | Componentes principales | ||
| Apariencia | Espesor | Color | |||
La pulpa de color está hecha de pigmentos de color y disolventes auxiliares distribuidos y molidos en medios especiales, y se puede utilizar para colorear productos. En los Estados Unidos. Mezcle la pulpa de color con la resina uniformemente en una cierta proporción. Una vez formado, se obtendrá el producto final del color deseado. para los colores detallados, consulte la tarjeta de color o de acuerdo con los requisitos del cliente. La pulpa de color de la marca Tianma tiene las características de color brillante y resistencia al calor. Estable aaalitv. Propiedades de coloración fuertes, etc. la función de los pigmentos solo se puede dar pleno juego cuando la pulpa de color tiene buenas propiedades de coloración, y la pulpa de color Tianma puede lograr el mismo color e intensidad de color que otras marcas utilizando pigmentos mínimos y medios con buenas propiedades de cobertura. | Sustancia pegajosa Color uniforme | ≤ 30 micras | Después de que el color sea uniforme Solidificación de la muestra | En la resina, se recomienda agregar una parte del 3% - 5%. Por supuesto, el espacio final puede aumentar o disminuir en función de las diferentes tecnologías y requisitos. | Polvo de pigmento Asistente Medios especiales |
| 1 recubrimiento de pegamento arrugado - el recubrimiento de pegamento se forma en contacto con el molde | |
| Causa | Solución |
| 1) la capa adhesiva es demasiado delgada | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 2) si la capa adhesiva no está completamente curada, haga una capa de respaldo | Espere a que los dedos no se peguen antes de dar el siguiente paso |
| 3) dosis insuficientes de agente de curado | Aumentar la cantidad de agente de curado |
| 4) humedad excesiva en el entorno de trabajo | Mantener la humedad del ambiente de trabajo 40 - 60rh |
| 5) baja temperatura ambiente de trabajo | Aumentar la temperatura de trabajo |
| 2 grietas en la superficie del recubrimiento de gel | |
| Causa | Solución |
| 1) falta de flexibilidad en el recubrimiento de gel | Elija un recubrimiento de gel flexible |
| 2) el recubrimiento de gel es demasiado grueso | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 3) exceso de agente de curado | Añadir el agente de curado de acuerdo con las instrucciones del fabricante |
| 4) espesor desigual del recubrimiento de gel | Asegúrese de que el espesor del recubrimiento de gel sea uniforme. |
| 5) recubrimiento de gel diluido con disolvente | No agregue el disolvente y ajuste la viscosidad de acuerdo con las instrucciones del fabricante |
| 6) demasiada fuerza al salir del molde | Al quitar la película, no golpee con objetos pesados |
| 7) subcurado de la capa estructural | Después de que la capa estructural esté completamente solidificada, se puede realizar el desmoldeo. |
| 8) refuerzo insuficiente de la capa estructural | Parte necesaria para reforzar la capa estructural |
| 9) grietas en la superficie del molde | Limpiar o reemplazar el molde |
| 3 poros de aguja - pequeños poros formados en la superficie del recubrimiento de gel | |
| Causa | Solución |
| 1) el recubrimiento de gel es demasiado grueso | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 2) el caudal de pulverización es demasiado alto | Ajustar el flujo de pulverización |
| 3) mala atomización del recubrimiento de gel | Ajustar la presión de pulverización para garantizar una buena atomización |
| 4) el recubrimiento de gel es demasiado grueso en una pulverización | En general, se necesita pulverizar uniformemente 3 - 4 veces para alcanzar el espesor requerido. |
| 5) el gel de recubrimiento de gel es demasiado rápido para ampollas | Ajustar la dosis del agente de curado |
| 6) temperatura y humedad ambiente de operación inadecuadas | Ajustar la temperatura y la humedad del ambiente de trabajo |
| 7) selección inadecuada de desmoldeadores | No use un desmolder de silicona, use el desmolder especificado |
| 8) presencia de contaminantes | Limpiar moldes y equipos y tuberías de pulverización relacionados |
| 9) distancia inadecuada entre la boquilla de la pistola y el molde | La boquilla de la pistola de pulverización está a 45 - 75 cm del molde. |
| 10) mala calidad de los promotores y agentes de curado | Promotores que utilizan estireno como disolvente y agente de curado de bajo contenido de agua |
| 4 ojos de pez - pequeños agujeros formados en la superficie recubierta de gel (generalmente redondos) | |
| Causa | Solución |
| 1) el equipo de pulverización y las tuberías no están limpias | Inspección de equipos y tuberías relacionados |
| 2) selección inadecuada de desmoldeadores | No use un desmolder de silicona, use el desmolder especificado |
| 3) cera o suciedad en el molde | Limpiar el molde de nuevo |
| 4) la capa adhesiva es demasiado delgada | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 5) el índice de viscosidad y thixotropismo del recubrimiento de gel es demasiado bajo | Compruebe el indicador del recubrimiento de gel y no agregue disolvente |
| 5 desmoldeo - la capa de gel se cae del molde con antelación | |
| Causa | Solución |
| 1) resistencia insuficiente del recubrimiento de gel | Elija una chaqueta de gel elástico |
| 2) el recubrimiento de gel es demasiado grueso y desigual | Asegúrese de que la capa de unión tenga el grosor recomendado y sea uniforme. |
| 3) el recubrimiento de gel se contrae mucho | No diluya con disolvente |
| 4) selección inadecuada de desmoldeadores | No use un desmolder de silicona, use el desmolder especificado |
| 5) contaminación por recubrimiento de gel | Garantizar la limpieza de equipos y tuberías |
| 6) la inhibición del estireno puede causar una solidificación desigual | Fortalecer la ventilación para evitar que el estireno se adhiera al molde |
| 7) exceso de agente de curado, liberación excesiva de calor del recubrimiento de gel | Ajustar la dosis del agente de curado |
| 8) la cera en el molde no se maneja a fondo | Manejar a fondo el molde |
| 9) el tiempo de gel es demasiado corto o la temperatura ambiente es demasiado alta | Ajustar adecuadamente |
| 6 suspensión - recubrimiento de gel que fluye sobre una superficie vertical | |
| Causa | Solución |
| 1) el recubrimiento de gel es demasiado grueso | Comprobar el grosor de la capa adhesiva y ajustarla |
| 2) el índice de viscosidad y thixotropismo del recubrimiento de gel es demasiado bajo | Compruebe el indicador del recubrimiento de gel y no agregue disolvente |
| 3) selección inadecuada de desmoldeadores | No use un desmolder de silicona, use el desmolder especificado |
| 4) la presión de la pistola de pulverización es demasiado alta para impactar la capa adhesiva | Ajustar la presión de la pistola de pulverización |
| 5) la boquilla de la pistola de pulverización está demasiado cerca del molde | La boquilla de la pistola de pulverización está a 45 - 75 cm del molde. |
| 6) la construcción del recubrimiento de gel es demasiado rápida | Construcción uniforme tres veces, alcanzando el espesor |
| 7) diámetro incorrecto de la boquilla | Si el calibre es demasiado pequeño, es fácil producir una fuerza de cizallamiento obvia en el recubrimiento de gel, reduciendo su viscosidad. Por lo tanto, el calibre debe aumentar. |
| 7 diferencia de brillo de la superficie del producto | |
| Causa | Solución |
| 1) curado insuficiente del recubrimiento de gel | Ajustar la dosis del agente de curado |
| 2) entorno de trabajo de alta humedad y baja temperatura | Ajustar la temperatura y la humedad del ambiente de trabajo |
| 3) recubrimientos de gel y contaminación por resina | Inspección de equipos y tuberías relacionados |
| 4) poca humectabilidad de la fibra de vidrio | Elija fibra de vidrio con buena humectabilidad |
| 5) bajo contenido sólido de recubrimiento de gel | Contacto con proveedores |
| 6) demolición | Ver "desmoldeo" |
| 7) al salir del molde, la capa adhesiva aún no se ha curado por completo | Asegúrese de que el recubrimiento de gel se solidifique completamente durante el proceso de desmoldeo. |
| 8) mala calidad de la superficie del molde | Limpiar el molde de nuevo |
| 8 recubrimiento mucoso - adhesivo adherido al molde y separado de la capa estructural | |
| Causa | Solución |
| 1) cera desigual | Cera cuidadosamente y uniformemente |
| 2) el modelo de cera utilizado es incorrecto | Use el modelo recomendado por el proveedor |
| 3) contaminación por moho | Limpiar el molde y volver a repararlo |
| 4) el tiempo de colocación del molde después de la eliminación de cera es demasiado largo | Después de retirar la cera, se debe aplicar una capa de pegamento a tiempo. |
| 5) curado excesivo del recubrimiento de gel | El recubrimiento de gel debe hacer una capa estructural en un plazo de 8 horas |
| 6) fibra de vidrio en contacto con el recubrimiento de gel no empapada | Al hacer la capa estructural, la resina debe estar completamente sumergida en el material de refuerzo. |
| 7) contaminación por fibra de vidrio | Comprobar la fibra de vidrio |
| 8) recubrimiento de gel ceroso | Elija correctamente el modelo de recubrimiento de gel |
| 9 ondulaciones - superficie recubierta de gel | |
| Causa | Solución |
| 1) la capa adhesiva es demasiado delgada | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 2) hacer una capa estructural antes de solidificar la capa adhesiva | Espere a que la capa adhesiva se solidifique antes de hacer el siguiente paso |
| 3) fibra de vidrio húmeda | La fibra de vidrio debe almacenarse en seco. |
| 4) uso inadecuado de materiales de refuerzo | La primera capa de la capa estructural debe estar cubierta con fieltro superficial. |
| 5) empezar a desmoldear antes de la solidificación completa | Prolongar el tiempo de curado |
| 6) la liberación de calor de la capa estructural está demasiado concentrada | Construcción estratificada o uso de resina estructural de baja liberación de calor |
| 7) dispersión desigual del agente de curado | Asegúrese de que el recubrimiento de gel y el agente de curado se mezclen completamente y se atomicen. |
| 10 el color de la superficie del producto es desigual | |
| Causa | Solución |
| 1) contaminación por recubrimiento de gel | Revisar cepillos, tambores, pistolas de pulverización y otros equipos y limpiarlos |
| 2) flujo de recubrimiento de gel | Referencia al contenido de la "suspensión" |
| 3) dispersión desigual del agente de curado | Calibrar equipos de inyección o mezcla |
| 4) dosis de solidificación excesivas | Ajustar la dosis del agente de curado |
| 5) pulpa insuficiente o incompatible | Consulta con proveedores |
| 6) recubrimiento de gel demasiado grueso o espesor desigual | Construir de acuerdo con el grosor recomendado y ser lo más uniforme posible |
| 7) separación del recubrimiento de gel de la pulpa de color | Consulte "separación de fases" |
| 8) mala calidad de la producción de pulpa de color | Uso de pulpa de color de alta calidad |
| 9) mala atomización del recubrimiento de gel | Ajustar la presión de atomización |
| 11 deformación - recubrimiento de gel | |
| Causa | Solución |
| 1) desescalada prematura | El producto debe tener suficiente tiempo de curado. |
| 2) la selección de resina de la capa de refuerzo es incorrecta | Se deben utilizar resina con baja tasa de Liberación de calor y contracción |
| 3) la resina de la capa de refuerzo se solidifica demasiado rápido | Ajustar la velocidad de curado de la resina de la capa de refuerzo |
| 4) sobrecalentamiento local de la capa de Resistencia | Controlar la uniformidad del calentamiento y el espesor de la capa de resistencia, así como la proporción de resina a fibra de vidrio |
| 5) uso inadecuado de materiales de refuerzo | La primera capa de la capa estructural está cubierta con fieltro superficial. |
| 6) diseño inadecuado del molde | El diseño del molde debe prestar atención a la concentración de esfuerzo. |
| 7) la capa adhesiva es demasiado delgada | El espesor del recubrimiento de gel debe mantenerse entre 0,4 y 0,6 mm |
| 12 recubrimiento de gel espumoso | |
| Causa | Solución |
| 1) uso inadecuado del agente de curado | Compruebe la cantidad de agente de curado y elija un agente de curado de alta calidad con bajo contenido de agua. |
| 2) selección inadecuada del acelerador | Se seleccionó el estireno como promotor de alta calidad del disolvente. |
| 3) mezcla desigual de agentes de curado | Asegúrese de que el agente de curado se mezcle uniformemente con la capa de gel |
| 4) Hay un gas cerrado entre la capa de recubrimiento de gel y la capa de resistencia | Al hacer capas estructurales, todas las burbujas deben ser expulsadas. |
| 5) fibra de vidrio húmeda | Preservación de fibras de vidrio en condiciones secas |
| 6) amortiguación de cargas en la capa de resistencia | Al usar rellenos, deben mantenerse secos |
| 7) recubrimiento de gel y resina contaminada | Inspección de tuberías y equipos |
| 8) Pobre humectabilidad de la fibra de vidrio | Re seleccionar fibra de vidrio |
| 9) La capa de gel y la resina no cumplen con los requisitos ambientales para su uso | Reeleccionar materiales |
| 10) Subcuración de la capa de gel o capa estructural | Compruebe el sistema de curado y el estado de operación |
| 13 Cáscara de naranja - Parte posterior de la capa de gel | |
| Razón | Solución |
| 1) La viscosidad de la capa de pegamento de mano es demasiado baja | Ajuste de la viscosidad |
| 2) La pistola de pulverización está demasiado cerca del molde o el ángulo de pulverización es incorrecto | Ajuste el ángulo y la distancia del molde (45-75 cm) |
| 3) atomización pobre | Ajustar la presión de atomización o reemplazar la boquilla |
| 4) La capa adhesiva es demasiado delgada | Mantenga el grosor de la capa de recubrimiento de gel entre 0,4 y 0,6 mm |
| 14 Nivelación deficiente | |
| Razón | Solución |
| 1) La viscosidad y la tixotropía de la capa de gel son demasiado altas | Ajustar la viscosidad y la tixotropía de la capa de gel |
| 2) La capa adhesiva es demasiado delgada | Mantenga el grosor de la capa de recubrimiento de gel entre 0,4 y 0,6 mm |
| 3) El caudal de la capa de gel es demasiado alto | Ajustar el caudal de la capa de gel |
| 4) La pistola de pulverización está demasiado cerca del molde | Mantener la distancia de pulverización entre 45-75cm |
| 5) Baja temperatura de la capa de gel | Mantenga la temperatura del recubrimiento de gel a 20-30 ℃ |
| Separación de fases - separación de pigmentos y resinas (generalmente en un plano inclinado) | |
| Razón | Solución |
| 1) recubrimiento de gel o aire comprimido que contiene agua | El entorno de construcción debe ser deshumidificado para garantizar la sequedad de la superficie del molde y el aire comprimido |
| 2) La mezcla del agente de curado no es local | Compruebe el equipo de pulverización |
| 3) El agente de curado no coincide con la capa de gel (incompatible) | Reemplazar el agente de curado |
| 4) Tempo de curado demasiado largo | Ajustar el tiempo de curado |
| 5) La capa de recubrimiento de gel es demasiado gruesa | Mantenga el grosor de la capa de recubrimiento de gel entre 0,4 y 0,6 mm |
| 6) La caída | Ver el contenido de "colgar" |
| 7) La viscosidad y la tixotropía de la capa de gel son demasiado bajas | Compruebe la viscosidad del recubrimiento de gel |
Para asegurar un producto de FRP satisfactorio y obtener una apariencia satisfactoria, el molde debe prepararse completamente con antelación y el funcionamiento del recubrimiento de gel debe ser correcto. Cuando se usan recubrimientos de gel coloreados, el proceso de aplicación es el siguiente:
1. Elija el modelo de recubrimiento de gel de color apropiado basado en las necesidades del producto y el entorno de aplicación.
2. Prepare el molde y trate a fondo la superficie del molde.
3. Mezclar cada barril de recubrimiento de gel a fondo antes de su uso, pero a un ritmo lento para evitar la mezcla con burbujas.
4. Antes de comenzar la tarea, la temperatura del recubrimiento de gel y el molde debe mantenerse en 16 ℃ -30 ℃, y la temperatura del molde ideal debe ser 2 ℃ -3 ℃ más alta que la temperatura del recubrimiento de gel. De esta manera, después del curado, se obtiene una superficie más brillante del recubrimiento de gel.
5. La humedad relativa en el taller debe ser inferior al 80%, y la alta humedad aumentará la temperatura de curado requerida. Además, es necesario evitar que el agua se acumule en la superficie del molde.
6. La superficie del molde debe ser completamente encerada. No utilice cera de liberación que contenga silicona. La cera desmoldeadora soluble en agua debe esperar a que se evapore su humedad antes de aplicar la capa de gel.
7. Al usar recubrimientos de gel, no diluya con disolventes tales como acetona. Si se requiere una viscosidad más baja durante el uso, solo se puede añadir una pequeña cantidad de estireno (<2%).
El agente de curado utilizado para el recubrimiento en gel es peróxido de metil etil cetona (generalmente 1-3%) o peróxido líquido de ciclohexanona (generalmente 2-4%). Si la cantidad de agente de curado es demasiado alta o demasiado baja, el curado puede dar como resultado una disminución de la resistencia al agua y la resistencia al clima de la capa de gel.
9. al pulverizar, para lograr el espesor adecuado, se debe pulverizar 2 - 3 veces, que también es para lograr un buen efecto de defoaming. La piel de las manos necesita ser pintada dos veces. Después de que la primera capa se solidifica, se aplica la siguiente capa, con un espesor total de 0,4 - 0,6 mm. Cuando las manos están inexistentes, está prohibido verter el recubrimiento de gel directamente sobre el molde para cepillarlo para no dejar sombras.
10. al pulverizar el recubrimiento de gel, elija la boquilla adecuada (2,5 - 5 mm), la presión de pulverización (7 - 9 bar), la distancia de pulverización (45 - 75 cm) y la dirección vertical para la pistola de pulverización kolas.
11. obtener una capa de recubrimiento de gel liso con un espesor de pulverización de 0,4 - 0,6 mm (equivalente a 600 - 800 gramos de recubrimiento de gel por metro cuadrado), demasiado delgado puede causar sobreenfriamiento; Demasiado grueso, fácil de caer, agrietar y agujeros de aguja. Se puede utilizar un medidor de espesor para medir el espesor.
12. garantizar una buena ventilación durante la construcción, ya que los monómeros de estireno actúan como inhibidores de polimerización debido a su peso molecular alto y pueden precipitarse en áreas cóncavas del molde.
13. después de que el recubrimiento de gel esté completamente curado (el recubrimiento de gel solo se adhiere a la mano con los dedos y no a la mano), haga el siguiente paso.
1. al almacenar la cinta adhesiva, se debe evitar la luz solar directa y la temperatura de almacenamiento debe ser ≤ 25 ℃. Deben almacenarse por separado del mekp.
2. el molde de pretratamiento y el área de construcción de recubrimiento de gel deben evitar la generación de polvo. El recubrimiento de gel debe verterse en un cubo limpio.
3. al mezclar el agente de curado o la pulpa de color, use una mezcla de baja velocidad. No mezcle demasiado aire.
4. no use equipos de mezcla de corte alto. De lo contrario, provocará una disminución del índice de tentáculos, separación / aglomeración de pulpa de color, exudación y burbujas.
5. está prohibido verter el recubrimiento de gel directamente sobre el molde y aplicarlo directamente, ya que esto puede causar fácilmente sombras.
6. el tiempo de gel no debe ajustarse demasiado rápido, lo que no es propicio para la fuga de burbujas.
7. la cantidad añadida del agente de curado debe calibrarse adecuadamente midiendo el tiempo de gelificación.
8. no use cera de desmoldeo que contenga silicona, ya que pueden producir ojos de pez.
9. al usar el recubrimiento de gel, se pueden agregar los promotores adecuadamente de acuerdo con los requisitos del proceso y los cambios climáticos, pero se puede evitar agregar una gran cantidad de promotores para evitar cambiar el color del recubrimiento de gel.
10. al usar el promotor, se debe usar estireno como disolvente para evitar la presencia excesiva de otros disolventes que no reaccionan con el sistema, lo que resulta en una disminución de la resistencia del agujero de la aguja, la resistencia al agua y la capa de curado del recubrimiento de gel.
11. como superficie exterior de los productos de fibra de vidrio, el recubrimiento de gel proporciona protección y embellecimiento. Por lo tanto, durante su uso se deben utilizar agentes de curado de alta calidad con bajo contenido de agua y calidad garantizada para evitar la reducción del agujero de la aguja, la resistencia al agua, la resistencia a la intemperie y la resistencia de la capa de curado recubierta de gel debido a la mala calidad del agente de curado.


Tianma Group Corporation se dedica a la investigación de productos de fibra de vidrio / materiales compuestos y tecnologías relacionadas, y ha ganado muchos premios nacionales, provinciales y municipales de progreso científico y tecnológico. Sobre esta base, la compañía implementa una estrategia de innovación tecnológica, coopera activamente con instituciones de investigación nacionales y extranjeras, apunta y sigue las tendencias del mercado internacional, desarrolla constantemente nuevos productos con derechos de propiedad intelectual independientes y mejora la competitividad básica.
Correo electrónico:sales1@tm253.com
Teléfono:0086-519-68193652
Añadir:No. 309 Huanghai road, Distrito de xinbei, ciudad de changzhou, Provincia de jiangsu, China